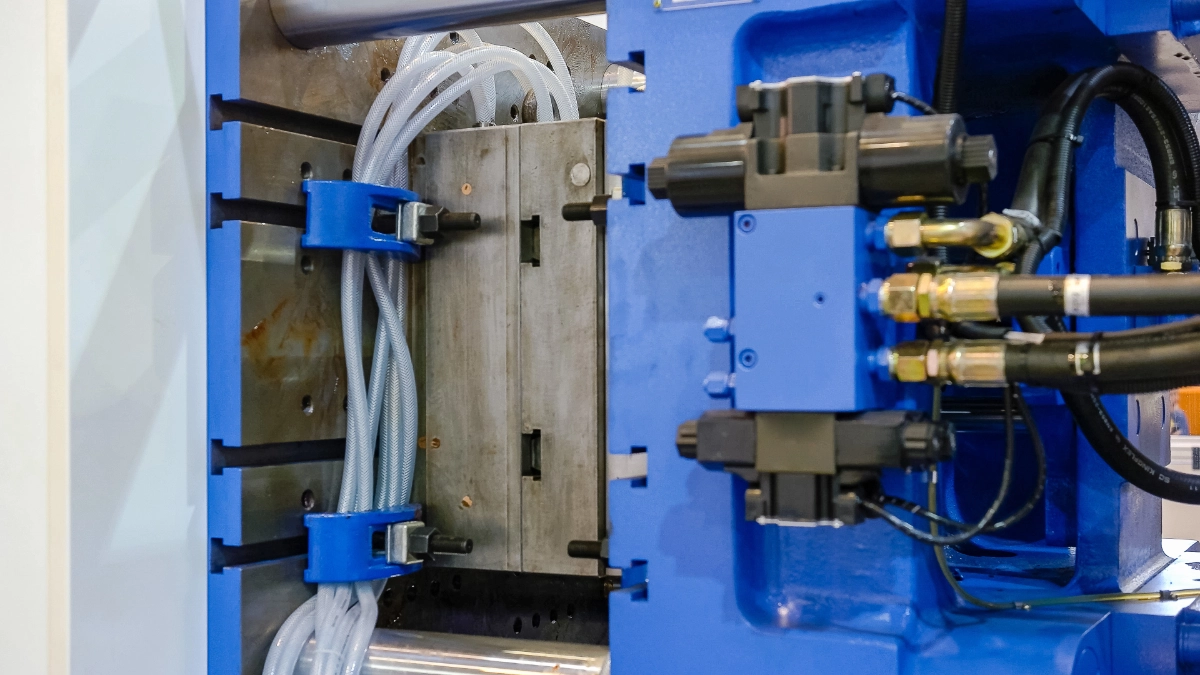
แม่พิมพ์เป็นส่วนสำคัญที่กำหนดทั้งรูปทรง คุณภาพ ต้นทุน และความเร็วในการผลิตชิ้นงานพลาสติก แม้ชิ้นงานสองแบบจะใช้วัสดุชนิดเดียวกัน แต่หากใช้โครงสร้างแม่พิมพ์ต่างกัน ก็อาจมีต้นทุนต่อชิ้น ปริมาณเศษพลาสติก ตำแหน่งรอย Gate และขั้นตอนหลังการผลิตแตกต่างกันอย่างชัดเจน
โครงสร้างที่มักถูกนำมาเปรียบเทียบ ได้แก่ แม่พิมพ์แบบ 2 Plate, 3 Plate และระบบ Hot Runner หลายคนอาจเข้าใจว่าทั้งสามชื่อเป็นประเภทแม่พิมพ์ที่อยู่ในกลุ่มเดียวกัน แต่ในทางวิศวกรรมมีหลักการจำแนกต่างกันเล็กน้อย
2 Plate และ 3 Plate เป็นการอธิบายโครงสร้างและลำดับการเปิดของแม่พิมพ์ ส่วน Hot Runner เป็นระบบนำส่งพลาสติกหลอมเหลวภายในแม่พิมพ์ ดังนั้นแม่พิมพ์ Hot Runner จึงสามารถออกแบบร่วมกับโครงสร้างแม่พิมพ์ที่เหมาะกับชิ้นงานได้ ไม่ได้เป็นตัวเลือกที่แยกออกจาก 2 Plate และ 3 Plate โดยสมบูรณ์
บทความนี้จะอธิบายหลักการทำงาน ข้อดี ข้อจำกัด และปัจจัยในการเลือกแต่ละระบบ เพื่อให้ผู้ประกอบการและผู้พัฒนาผลิตภัณฑ์สามารถวางแผนการผลิตได้เหมาะสมมากขึ้น
แม่พิมพ์ฉีดพลาสติกมีหน้าที่รับพลาสติกที่ถูกหลอมเหลวจากเครื่องฉีด แล้วควบคุมให้พลาสติกไหลเข้าสู่โพรงแม่พิมพ์หรือ Cavity เมื่อพลาสติกเย็นตัว แม่พิมพ์จะเปิดและนำชิ้นงานออก เพื่อเริ่มรอบการผลิตถัดไป
ภายในแม่พิมพ์ไม่ได้มีเฉพาะส่วนที่สร้างรูปทรงชิ้นงานเท่านั้น แต่ยังประกอบด้วยระบบสำคัญ เช่น
การเลือกโครงสร้างแม่พิมพ์จึงต้องพิจารณามากกว่าราคาเริ่มต้น เพราะมีผลต่อ Cycle Time ปริมาณวัสดุที่ใช้ ความสม่ำเสมอของชิ้นงาน และค่าใช้จ่ายตลอดอายุโครงการ
แม่พิมพ์แบบ 2 Plate เป็นโครงสร้างพื้นฐานที่นิยมใช้ในงานฉีดพลาสติก ประกอบด้วยด้านคงที่หรือด้าน Cavity และด้านเคลื่อนที่หรือด้าน Core โดยมีแนวเปิดหลักของแม่พิมพ์หนึ่งตำแหน่งหรือ Parting Line หลัก
คำว่า 2 Plate ไม่ได้หมายความว่าแม่พิมพ์ทั้งชุดมีแผ่นโลหะเพียงสองแผ่น เพราะภายในยังมีแผ่นรอง ชุด Ejector และส่วนประกอบอื่น แต่เป็นคำเรียกโครงสร้างหลักที่แบ่งแม่พิมพ์ออกเป็นสองฝั่งสำหรับการเปิดนำชิ้นงานออก
เมื่อเริ่มฉีด พลาสติกหลอมเหลวจะไหลผ่าน Sprue และ Runner ไปยัง Gate ก่อนเข้าสู่ Cavity หลังจากพลาสติกเย็นตัว แม่พิมพ์จะเปิด ชิ้นงานและ Runner จะถูกนำออกจากแม่พิมพ์
แม่พิมพ์แบบ 2 Plate มีกลไกการเปิดที่ตรงไปตรงมา จึงออกแบบ ผลิต ติดตั้ง และปรับแต่งได้ง่ายกว่าโครงสร้างที่มีหลายลำดับการเปิด
เนื่องจากใช้ชิ้นส่วนและกลไกน้อยกว่าโดยทั่วไป ค่าออกแบบและผลิตแม่พิมพ์จึงมักต่ำกว่าแม่พิมพ์แบบ 3 Plate หรือระบบ Hot Runner ที่มีความซับซ้อนใกล้เคียงกัน
จำนวนชิ้นส่วนและกลไกที่น้อยช่วยให้ตรวจสอบ ทำความสะอาด ซ่อมแซม และบำรุงรักษาได้สะดวก เหมาะกับโรงงานที่ต้องการลดความซับซ้อนในการดูแลแม่พิมพ์
โครงสร้างแบบ 2 Plate สามารถใช้กับชิ้นงานทั่วไปได้หลายชนิด โดยเฉพาะชิ้นงานที่สามารถวาง Gate บริเวณขอบ ด้านข้าง หรือจุดที่ไม่กระทบกับการใช้งานและรูปลักษณ์
แม่พิมพ์แบบ 2 Plate อาจมีข้อจำกัดด้านตำแหน่ง Gate เพราะ Runner และชิ้นงานอยู่บริเวณแนวเปิดหลักเดียวกัน หากต้องการวาง Gate บริเวณกึ่งกลางหรือหลายตำแหน่งบนผิวอีกด้าน อาจต้องใช้โครงสร้าง Gate และกลไกเพิ่มเติม
ในระบบ Cold Runner พลาสติกภายใน Sprue และ Runner จะเย็นตัวพร้อมกับชิ้นงาน จึงเกิด Runner ที่ต้องแยกออก นำกลับมาบดใช้ใหม่เมื่อวัสดุและข้อกำหนดอนุญาต หรือจัดการเป็นของเสีย
นอกจากนี้ ชิ้นงานบางแบบอาจต้องตัด Gate ภายหลัง อย่างไรก็ตาม แม่พิมพ์ 2 Plate บางชนิดสามารถออกแบบ Tunnel Gate หรือ Submarine Gate ให้แยก Gate อัตโนมัติได้ จึงไม่ควรสรุปว่าแม่พิมพ์ 2 Plate ทุกแบบต้องตัด Gate ด้วยแรงงานคนเสมอไป
แม่พิมพ์แบบ 3 Plate มีการเพิ่มแผ่นและแนวแยกสำหรับระบบ Runner ทำให้แม่พิมพ์สามารถเปิดเป็นลำดับมากกว่าหนึ่งตำแหน่ง โดยทั่วไปแนวเปิดหนึ่งใช้แยก Runner ออกจากชิ้นงาน และอีกแนวใช้เปิดเพื่อนำชิ้นงานออก
โครงสร้างนี้ทำให้สามารถวาง Runner ไว้อีกระดับหนึ่ง และส่งพลาสติกผ่าน Gate ไปยัง Cavity ในตำแหน่งที่ยืดหยุ่นกว่าแม่พิมพ์ 2 Plate แบบทั่วไป
เมื่อแม่พิมพ์เปิด ระบบจะดึง Runner ออกจาก Gate และแยก Runner ออกจากชิ้นงานภายในลำดับการทำงานของแม่พิมพ์ ช่วยลดขั้นตอนการตัด Gate ภายหลังในงานที่ออกแบบมาอย่างเหมาะสม
แม่พิมพ์ 3 Plate สามารถส่งพลาสติกจาก Runner ไปยังตำแหน่งต่าง ๆ ของ Cavity ได้สะดวก เหมาะกับชิ้นงานที่ต้องการ Gate บริเวณกึ่งกลางหรือหลายตำแหน่ง เพื่อช่วยให้พลาสติกไหลได้สมดุล
ลำดับการเปิดของแม่พิมพ์ช่วยดึง Runner และ Gate ออกจากชิ้นงาน ทำให้ลดงานตัดแต่งภายหลัง และช่วยให้การผลิตต่อเนื่องมีประสิทธิภาพมากขึ้น
สำหรับงานที่มีหลาย Cavity การวางตำแหน่ง Runner และ Gate อย่างสมดุลมีความสำคัญ แม่พิมพ์ 3 Plate สามารถช่วยจัดทางไหลและตำแหน่ง Gate ให้เหมาะกับแต่ละ Cavity ได้มากขึ้น
การเลือกตำแหน่ง Gate ที่เหมาะสมช่วยย้ายรอย Gate ไปยังบริเวณที่สังเกตเห็นได้ยาก หรือบริเวณที่ไม่กระทบต่อการประกอบและการใช้งานของผลิตภัณฑ์
โครงสร้าง 3 Plate มีแผ่นแม่พิมพ์และกลไกควบคุมลำดับการเปิดมากขึ้น จึงมีต้นทุนการออกแบบและผลิตสูงกว่าแม่พิมพ์ 2 Plate โดยทั่วไป
แม่พิมพ์ต้องใช้ระยะเปิดมากขึ้นเพื่อแยก Runner และนำชิ้นงานออก จึงต้องตรวจสอบว่าเครื่องฉีดมีระยะเปิดและพื้นที่ติดตั้งเพียงพอ
ระบบ Cold Runner ของแม่พิมพ์ 3 Plate ยังคงสร้าง Runner ที่แข็งตัวในแต่ละรอบ และบางกรณีอาจมี Runner ยาวกว่าระบบ 2 Plate ส่งผลให้ใช้วัสดุมากขึ้นและต้องรอให้ Runner เย็นตัวก่อนนำออกอย่างปลอดภัย
นอกจากนี้ กลไกที่เพิ่มขึ้นทำให้การตั้งแม่พิมพ์ การบำรุงรักษา และการควบคุมลำดับการเปิดต้องมีความแม่นยำ หากตั้งค่าไม่เหมาะสมอาจเกิดความเสียหายต่อแม่พิมพ์หรือชิ้นงานได้
Hot Runner คือระบบทางไหลพลาสติกที่ใช้ Heater และชุดควบคุมอุณหภูมิรักษาพลาสติกภายใน Manifold และ Nozzle ให้อยู่ในสถานะหลอมเหลว พลาสติกจึงสามารถไหลจากหัวฉีดของเครื่องเข้าสู่ Gate และ Cavity ได้โดยไม่เกิด Runner แข็งตัวเหมือนระบบ Cold Runner ทั่วไป
ส่วนประกอบสำคัญของระบบ Hot Runner อาจประกอบด้วย
สิ่งสำคัญคือ Hot Runner เป็นระบบนำส่งพลาสติก ไม่ใช่การนับจำนวน Plate แบบเดียวกับ 2 Plate และ 3 Plate แม่พิมพ์ Hot Runner จึงยังต้องมีโครงสร้าง Core, Cavity, ระบบเปิด และระบบนำชิ้นงานออกที่เหมาะกับผลิตภัณฑ์
เนื่องจากพลาสติกใน Manifold และ Nozzle ไม่เย็นตัวเป็น Runner ในทุกรอบ จึงช่วยลดปริมาณวัสดุที่ต้องตัดออก บดกลับ หรือทิ้งเป็นของเสีย เหมาะกับวัสดุราคาสูง งานหลาย Cavity และการผลิตจำนวนมาก
Cold Runner มักมีความหนามากกว่าบางส่วนของชิ้นงานและอาจต้องใช้เวลาหล่อเย็นนาน ระบบ Hot Runner ไม่ต้องรอให้ Runner ทั้งชุดแข็งตัวก่อนเปิดแม่พิมพ์ จึงมีโอกาสลดเวลาในแต่ละรอบได้
อย่างไรก็ตาม Cycle Time จริงยังขึ้นอยู่กับความหนาชิ้นงาน วัสดุ ระบบหล่อเย็น และการตั้งค่ากระบวนการด้วย
การลดเศษ Runner และ Cycle Time แม้เพียงเล็กน้อยสามารถสร้างความแตกต่างด้านต้นทุนได้มากเมื่อผลิตชิ้นงานจำนวนสูง จึงพบระบบ Hot Runner ได้บ่อยในงานบรรจุภัณฑ์ ชิ้นส่วนขนาดเล็ก งานหลาย Cavity และสินค้าที่ผลิตต่อเนื่องเป็นเวลานาน
Hot Runner สามารถส่งพลาสติกไปยังหลายตำแหน่งของแม่พิมพ์ได้โดยตรง และสามารถออกแบบให้แต่ละ Nozzle ป้อนพลาสติกเข้าสู่แต่ละ Cavity ช่วยจัดสมดุลทางไหลในแม่พิมพ์หลาย Cavity
เมื่อไม่มี Cold Runner ที่แข็งตัวออกมาพร้อมชิ้นงาน จึงลดขั้นตอนแยก Runner และลดความซับซ้อนของระบบจัดการชิ้นงานหลังเปิดแม่พิมพ์
ระบบ Hot Runner ต้องใช้ Manifold, Nozzle, Heater, Sensor และชุดควบคุมอุณหภูมิ รวมถึงต้องออกแบบและประกอบอย่างแม่นยำ ทำให้ต้นทุนเริ่มต้นสูงกว่าระบบ Cold Runner โดยทั่วไป
หากอุณหภูมิต่ำเกินไป พลาสติกอาจแข็งตัวและอุดตันทางไหล แต่หากสูงเกินไปหรือพลาสติกค้างในระบบนานเกินไป วัสดุอาจเสื่อมสภาพ เปลี่ยนสี หรือสูญเสียคุณสมบัติได้
เมื่อ Heater, Thermocouple, Nozzle หรือ Valve Gate เกิดปัญหา อาจต้องใช้ช่างที่มีความรู้เฉพาะทางในการวิเคราะห์และซ่อมแซม การรั่วของพลาสติกภายในระบบก็อาจทำให้ต้องถอดแม่พิมพ์และทำความสะอาดหลายส่วน
พลาสติกหลอมเหลวบางส่วนจะค้างอยู่ภายใน Manifold และ Nozzle การเปลี่ยนสีหรือเปลี่ยนชนิดวัสดุจึงอาจต้องใช้วัสดุสำหรับ Purging และเวลาในการทำความสะอาดระบบ โดยเฉพาะระบบที่มีทางไหลซับซ้อนหรือมีปริมาตรภายในมาก
วัสดุแต่ละชนิดมีช่วงอุณหภูมิและความไวต่อความร้อนต่างกัน การออกแบบ Hot Runner ต้องสัมพันธ์กับชนิดพลาสติก เวลาในการคงอยู่ในระบบ ความดัน และข้อกำหนดของชิ้นงาน จึงควรประเมินร่วมกับผู้ผลิตวัสดุและผู้ออกแบบระบบ
หากเปรียบเทียบในภาพรวม สามารถสรุปได้ดังนี้
การเลือกแม่พิมพ์ไม่ควรตัดสินจากราคาเริ่มต้นเพียงอย่างเดียว แต่ควรพิจารณาต้นทุนรวมตลอดโครงการ โดยมีปัจจัยสำคัญดังนี้
หากผลิตจำนวนน้อยหรือยอดผลิตยังไม่แน่นอน แม่พิมพ์ 2 Plate แบบ Cold Runner อาจช่วยควบคุมเงินลงทุนได้ดี แต่หากผลิตจำนวนมาก การประหยัดวัสดุและเวลาจาก Hot Runner อาจทำให้ต้นทุนต่อชิ้นต่ำกว่าในระยะยาว
ชิ้นงานที่ต้องการ Gate บริเวณกึ่งกลาง หลายจุด หรือจุดที่มองเห็นได้ยาก อาจเหมาะกับ 3 Plate หรือ Hot Runner มากกว่า อย่างไรก็ตาม ต้องพิจารณาการไหล รอยเชื่อม และรอย Gate ร่วมด้วย
แม่พิมพ์หลาย Cavity ต้องมีระบบกระจายพลาสติกที่สมดุล หากทางไหลไม่สมดุล ชิ้นงานแต่ละ Cavity อาจเต็มไม่พร้อมกันหรือมีคุณภาพต่างกัน ระบบ 3 Plate และ Hot Runner สามารถช่วยเพิ่มความยืดหยุ่นในการออกแบบทางไหลได้
หากใช้พลาสติกวิศวกรรมหรือวัสดุราคาสูง ปริมาณ Cold Runner ในแต่ละรอบอาจส่งผลต่อต้นทุนอย่างมาก การลงทุนใน Hot Runner จึงอาจคืนทุนได้เร็วขึ้นกว่างานที่ใช้วัสดุทั่วไป
ตำแหน่ง ขนาด และรูปแบบของ Gate มีผลต่อรูปลักษณ์และการใช้งานของชิ้นงาน หากผลิตภัณฑ์ต้องการผิวสวยหรือไม่ต้องการรอย Gate ขนาดใหญ่ ควรออกแบบ Gate และระบบทางไหลตั้งแต่ต้น
งานที่เปลี่ยนสีหรือเปลี่ยนวัสดุบ่อยต้องพิจารณาเวลาและวัสดุที่ใช้ในการ Purging ระบบ Hot Runner ขณะที่ Cold Runner อาจทำความสะอาดทางไหลได้ง่ายกว่าในบางโครงการ
โรงงานต้องมีเครื่องฉีดที่รองรับขนาดแม่พิมพ์ แรงปิด น้ำหนักฉีด ระยะเปิด และระบบควบคุม Hot Runner รวมถึงต้องมีทีมที่สามารถตั้งค่าและบำรุงรักษาแม่พิมพ์ได้อย่างเหมาะสม
หากชิ้นงานมีรูปทรงไม่ซับซ้อน สามารถวาง Gate บริเวณขอบ และไม่ได้ใช้วัสดุราคาสูง แม่พิมพ์ 2 Plate แบบ Cold Runner อาจเป็นตัวเลือกที่คุ้มค่าและดูแลรักษาง่าย
หากต้องการป้อนพลาสติกเข้าสู่หลายตำแหน่งและแยก Runner ออกจากชิ้นงานภายในลำดับการเปิดแม่พิมพ์ โครงสร้าง 3 Plate อาจเหมาะสมกว่า
หากผลิตชิ้นงานจำนวนมากต่อเนื่อง ใช้วัสดุราคาสูง หรือต้องการลด Cycle Time ระบบ Hot Runner อาจช่วยลดต้นทุนต่อชิ้นได้ แม้มีเงินลงทุนเริ่มต้นและค่าบำรุงรักษาสูงกว่า
ไม่ใช่ คำว่า 2 Plate เป็นชื่อเรียกโครงสร้างและแนวเปิดหลักของแม่พิมพ์ ภายในแม่พิมพ์จริงยังมีแผ่นรอง ชุด Ejector และส่วนประกอบอื่นอีกหลายชิ้น
ไม่เสมอไป แม่พิมพ์ 3 Plate มีความยืดหยุ่นด้านตำแหน่ง Gate และการแยก Runner แต่มีต้นทุนและความซับซ้อนสูงขึ้น หากชิ้นงานสามารถผลิตด้วย 2 Plate ได้อย่างมีคุณภาพ การใช้โครงสร้างที่ง่ายกว่าอาจคุ้มค่ากว่า
ไม่ใช่แกนการจำแนกเดียวกัน 2 Plate และ 3 Plate อธิบายโครงสร้างและลำดับการเปิด ส่วน Hot Runner อธิบายระบบนำส่งพลาสติกหลอมเหลว จึงสามารถออกแบบ Hot Runner ร่วมกับโครงสร้างแม่พิมพ์ที่เหมาะสมได้
Hot Runner ช่วยลด Runner ที่แข็งตัวออกมาทุกรอบ แต่ยังอาจมีวัสดุสูญเสียจากการเริ่มระบบ การเปลี่ยนสี การ Purging ชิ้นงานเสีย หรือการบำรุงรักษา จึงควรใช้คำว่า “ลดเศษ Runner” มากกว่าระบุว่าไม่มีของเสียทั้งหมด
ไม่มีจำนวนตายตัว เพราะขึ้นอยู่กับส่วนต่างราคาแม่พิมพ์ น้ำหนัก Runner ราคาวัตถุดิบ Cycle Time จำนวน Cavity อัตราของเสีย และค่าใช้จ่ายด้านการบำรุงรักษา ควรคำนวณต้นทุนรวมตามข้อมูลจริงของแต่ละโครงการ
บางกรณีสามารถปรับปรุงได้ แต่ต้องตรวจสอบพื้นที่ภายในแม่พิมพ์ โครงสร้าง Plate ตำแหน่ง Gate ระบบไฟฟ้า ระบบควบคุมอุณหภูมิ และความแข็งแรงของแม่พิมพ์ การออกแบบ Hot Runner ตั้งแต่ต้นมักช่วยให้จัดวางระบบได้เหมาะสมกว่า
แม่พิมพ์แบบ 2 Plate มีจุดเด่นด้านโครงสร้างที่ไม่ซับซ้อน ต้นทุนเริ่มต้นควบคุมง่าย และดูแลรักษาสะดวก ส่วนแม่พิมพ์ 3 Plate ช่วยเพิ่มความยืดหยุ่นในการวาง Gate และสามารถแยก Runner ออกจากชิ้นงานผ่านลำดับการเปิดแม่พิมพ์
ระบบ Hot Runner ช่วยรักษาพลาสติกในทางไหลให้อยู่ในสถานะหลอมเหลว ลด Cold Runner และมีโอกาสลด Cycle Time เหมาะกับการผลิตจำนวนมากและงานที่ต้องการควบคุมต้นทุนวัสดุ แต่ต้องแลกกับเงินลงทุน ความซับซ้อน และการบำรุงรักษาที่สูงขึ้น
ไม่มีระบบใดดีที่สุดสำหรับทุกผลิตภัณฑ์ การเลือกที่เหมาะสมต้องพิจารณารูปทรงชิ้นงาน ตำแหน่ง Gate จำนวน Cavity ชนิดพลาสติก ยอดผลิต เครื่องฉีด และต้นทุนตลอดอายุโครงการร่วมกัน
เลือกโรงงานขึ้นรูปพลาสติกที่มีประสบการณ์ เพื่อช่วยวางแผนผลิตชิ้นงานด้วย แม่พิมพ์ฉีด Injection Moulding
หากคุณกำลังวางแผนผลิตชิ้นงานด้วย แม่พิมพ์ฉีด Injection Moulding Thai Manee Craft พร้อมให้คำปรึกษาตั้งแต่การวิเคราะห์แบบ การเลือกโครงสร้างแม่พิมพ์ การผลิตแม่พิมพ์ การทดลองฉีด ไปจนถึงการผลิตชิ้นงานจำนวนมาก เพื่อช่วยให้ได้ระบบที่เหมาะกับคุณภาพ เป้าหมายการผลิต และงบประมาณของธุรกิจ

บริษัท ไทยมณีคราฟท์ จำกัด คือ โรงงานผลิตพลาสติกขึ้นรูป ที่ให้บริการครบวงจร ตั้งแต่การออกแบบและสร้าง แม่พิมพ์ฉีดพลาสติก ไปจนถึงงาน การฉีดขึ้นรูปพลาสติก สำหรับชิ้นส่วนในอุตสาหกรรมต่าง ๆ ด้วยมาตรฐาน ISO 9001:2015 และประสบการณ์กว่า 30 ปี เราพร้อมผลิตงานคุณภาพตามแบบที่คุณต้องการ เรามีเครื่องฉีดพลาสติก 46 เครื่อง และเครื่องสร้างแม่พิมพ์ 26 เครื่อง (CNC, Wire-Cut, EDM) รองรับงานหลากหลายขนาดด้วยความแม่นยำและคุณภาพมาตรฐาน.


(66) 02-811-4644

23/223-224 หมู่ที่ 8 ซอยพงษ์ศิริชัย 2 ถนนเพชรเกษม, ต.อ้อมใหญ่ อ.สามพราน จ.นครปฐม, 73610


